Железо: как его делали? Часть IVb — наклёп или халтура?
На этой неделе мы завершаем цикл из четырёх с половиной частей о досовременном производстве железа и стали (I, II, III, IVa, IVb, дополнение). Впрочем, будет как минимум одно дополнение о досовременном производстве чугуна и тигельной стали — вуца. В прошлой части мы разобрали, как из железа получали сталь, вводя в него углерод, тогда как современная технология производит сталь из передельного чугуна, удаляя углерод. Химический состав меняет свойства металла: сталь твёрже и упруже железа — после изгиба распрямляется, а не остаётся согнутой.
Но твёрдость и пластичность железа или стали определяет не только химический состав. Механическое воздействие и термообработка тоже изменяют внутреннюю структуру металла. Досовременный кузнец пользуется и молотом, и жаром многократных нагревов, а потому не может пренебрегать последствиями ни того, ни другого. Как мы отмечали в части III, его задача — не просто придать металлу нужную для будущей работы форму, но и обеспечить правильные свойства: подходящее сочетание твёрдости, прочности, пластичности и упругости для конкретной задачи.
Снова подчеркну: требования разных инструментов и даже разных частей одного инструмента могут сильно отличаться. Напильник должен быть исключительно твёрдым, чтобы снимать материал с уже довольно твёрдых предметов. Кончикам зубил и кирок тоже нужна высокая твёрдость, чтобы сохранять форму при повторных ударах, однако не такая, чтобы они ломались: часть энергии должна поглощаться благодаря пластичности. Доспеху обычно достаточно умеренного упрочнения — хотя с появлением порохового оружия требования растут, — и он может оставаться довольно податливым: упруго деформирующаяся при ударе пластина всё равно поглощает его энергию. У меча требований много. Из-за значительной длины клинку нужна прочная и упругая сталь, которая распрямится после нагрузок от взмахов и ударов. А хорошая режущая кромка требует большой твёрдости: именно она определяет, насколько острым может быть лезвие и как долго сохранит заточку в работе.
Поэтому кузнец не мог довести одно свойство до максимума за счёт остальных. Нельзя было и применять для всех задач один сорт стали с неизменным набором характеристик. Освоенные во время ученичества приёмы, вероятно, складывались поколениями экспериментов: для каждого инструмента, оружия или доспеха подбирали собственное сочетание свойств. Сегодня мы рассмотрим два главных способа его получить — вдобавок к изменению содержания углерода, о котором говорили в прошлой части.
Как всегда, если вам нравится прочитанное, поделитесь статьёй; если нравится очень, можете поддержать меня на Patreon. А чтобы узнавать о новых публикациях, подпишитесь на рассылку или следите за мной в Twitter (@BretDevereaux), где я также время от времени рассуждаю о древней истории, внешней политике и военном деле.
Наклёп
Наклёпом называют способность металлов становиться твёрже под ударами молота — или при любой нагрузке, вызывающей пластическую деформацию. В ненарушенном металле атомы обычно образуют упорядоченную кристаллическую структуру, соединённую металлическими связями. Когда нагрузка вызывает пластическую, а не упругую деформацию, аккуратные правильные решётки сминаются, изгибаются и получают другие дефекты. Так происходит и с железом, и с большинством металлов. Для бронзы наклёп даже намного важнее, чем для железа, хотя пренебрегать им нельзя ни там ни там.
Дефекты мешают дальнейшей деформации — и пластической, и упругой, — повышая твёрдость металла и его предел текучести, то есть энергию, необходимую, чтобы упругая деформация перешла в пластическую. Одновременно металл становится менее податливым и более хрупким: скорее сломается, чем согнётся. Древнейшие мастера по меди наверняка сразу заметили это свойство. С каждым ударом при формовке медь всё сильнее сопротивлялась молоту, пока наконец почти совсем не переставала поддаваться — а могла и сломаться. То же происходит с железом, хотя из-за иного способа производства его приходится упрочнять несколько более целенаправленно.
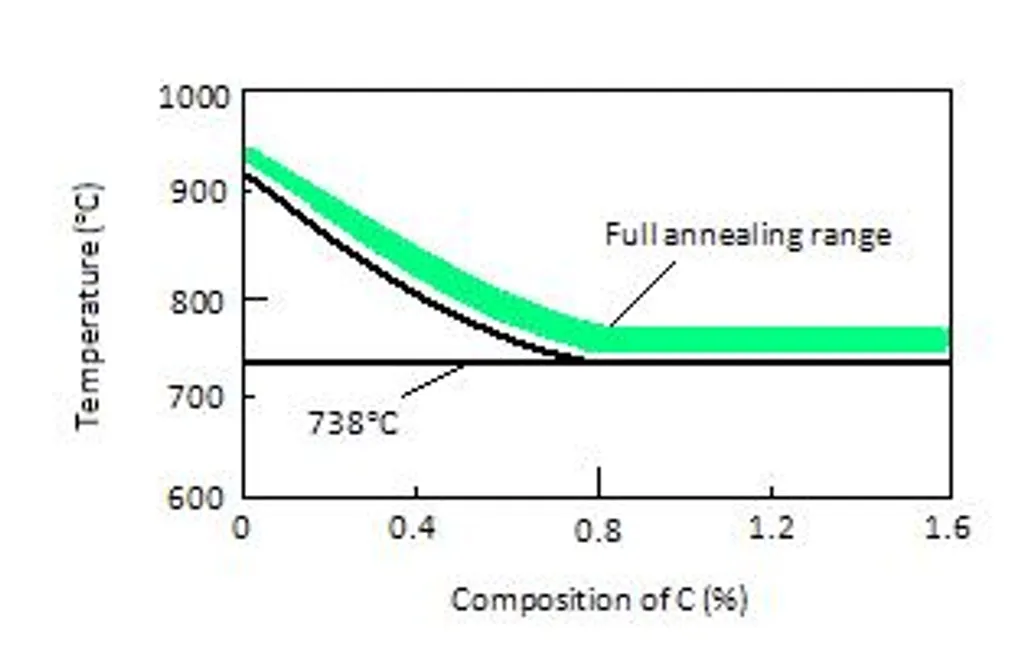
Этот процесс можно обратить отжигом. При нагреве наклёпанного металла тепловая энергия позволяет атомам разрывать и заново образовывать связи. Кристаллическая структура возвращается к нормальной решётке, дефекты исчезают, а новая форма сохраняется. Для полного отжига железо нагревают до температуры, зависящей от содержания углерода — она показана на схеме ниже, — и долго выдерживают. Материал становится настолько мягким, насколько допускает данный состав железа и углерода. Это особенно удобно, если затем предстоит холодная обработка.
Диаграмма диапазонов температур отжига, меняющихся в зависимости от содержания углерода в железе.

Если железо не выдерживают при высокой температуре, а дают ему медленно остыть на воздухе, это называют нормализацией — разновидностью отжига. Как и полный отжиг, нагрев до 700–900 °C снимает мелкие внутренние напряжения. Однако последующее медленное охлаждение, а не выдержка при высокой температуре, уменьшает размер кристаллических зёрен металла. Технически это называется измельчением зерна; отдельные «зёрна» решётки становятся мельче, и металл получается несколько твёрже, чем после полного отжига. Нормализация важна и для металла, которому затем предстоит термообработка.
Внимательный читатель уже подумал: «Но если нагрев до ковочной температуры и охлаждение на воздухе снимают наклёп, мы ведь делаем это при каждом нагреве для ковки». Именно так! Горячая обработка, то есть описанная нами до сих пор ковка, именно поэтому обычно не создаёт заметного наклёпа. Для кузнеца, работающего с хорошей сталью, которая затем пройдёт термообработку, это не слишком важно.
Но почти чистое железо с очень малым содержанием углерода по причинам, которые скоро станут понятны, нельзя эффективно упрочнить термообработкой. Для мастера, работающего с почти чистым, безуглеродистым железом, наклёп — лучший способ повысить твёрдость и предел текучести. Обычно предмет почти полностью формировали горячей ковкой, а завершали ударами на холодную — холодной обработкой. Медь и бронза достаточно мягки, чтобы почти всю работу с ними вести без нагрева. Железо для этого слишком твёрдо, кроме разве что тонких листов, поэтому основную форму всё равно создавали горячей ковкой. Финальная холодная проковка давала наклёп и заодно могла удалить следы горячей обработки, улучшив внешний вид.
Основы термообработки
Свойства стали меняются и при нагревании с охлаждением. Значительная часть эффекта связана с атомами углерода, рассеянными в кристаллической структуре стали, поэтому чистое железо и низкоуглеродистую сталь эффективно термообработать нельзя — для сходного результата их приходится упрочнять наклёпом. Термообработка позволяет кузнецу довольно точно управлять твёрдостью, прочностью и пластичностью стали и даже по-разному упрочнять отдельные участки одного предмета.
Цикл термообработки высокоуглеродистой стали часто называют «отпуском и закалкой», хотя правильнее было бы сказать закалочный нагрев, быстрое охлаждение и отпуск, а затем ещё одно охлаждение — именно в таком порядке. Есть некоторая ирония в том, что первое эффектное погружение раскалённой стали в воду — в кино и играх его почти всегда показывают последней стадией ковки — в действительности практически никогда работу не завершает. Скоро станет ясно почему.
Сначала немного сложной металлургии, затем вернёмся к настоящим действиям кузнеца. Высокоуглеродистая сталь первоначально состоит из двух разновидностей железа: феррита и цементита. Первый представляет собой кубическую атомную структуру чистого железа, второй — карбид железа Fe₃C, если вам любопытно. Если нагреть сталь выше 912 °C, не расплавляя, происходит интересная перемена: феррит превращается в аустенит. Не углубляясь в металлургию, нам достаточно знать: аустенит — другая кубическая структура железа, способная поглощать атомы углерода, вытягивая их из цементита и удерживая внутри своих ячеек.
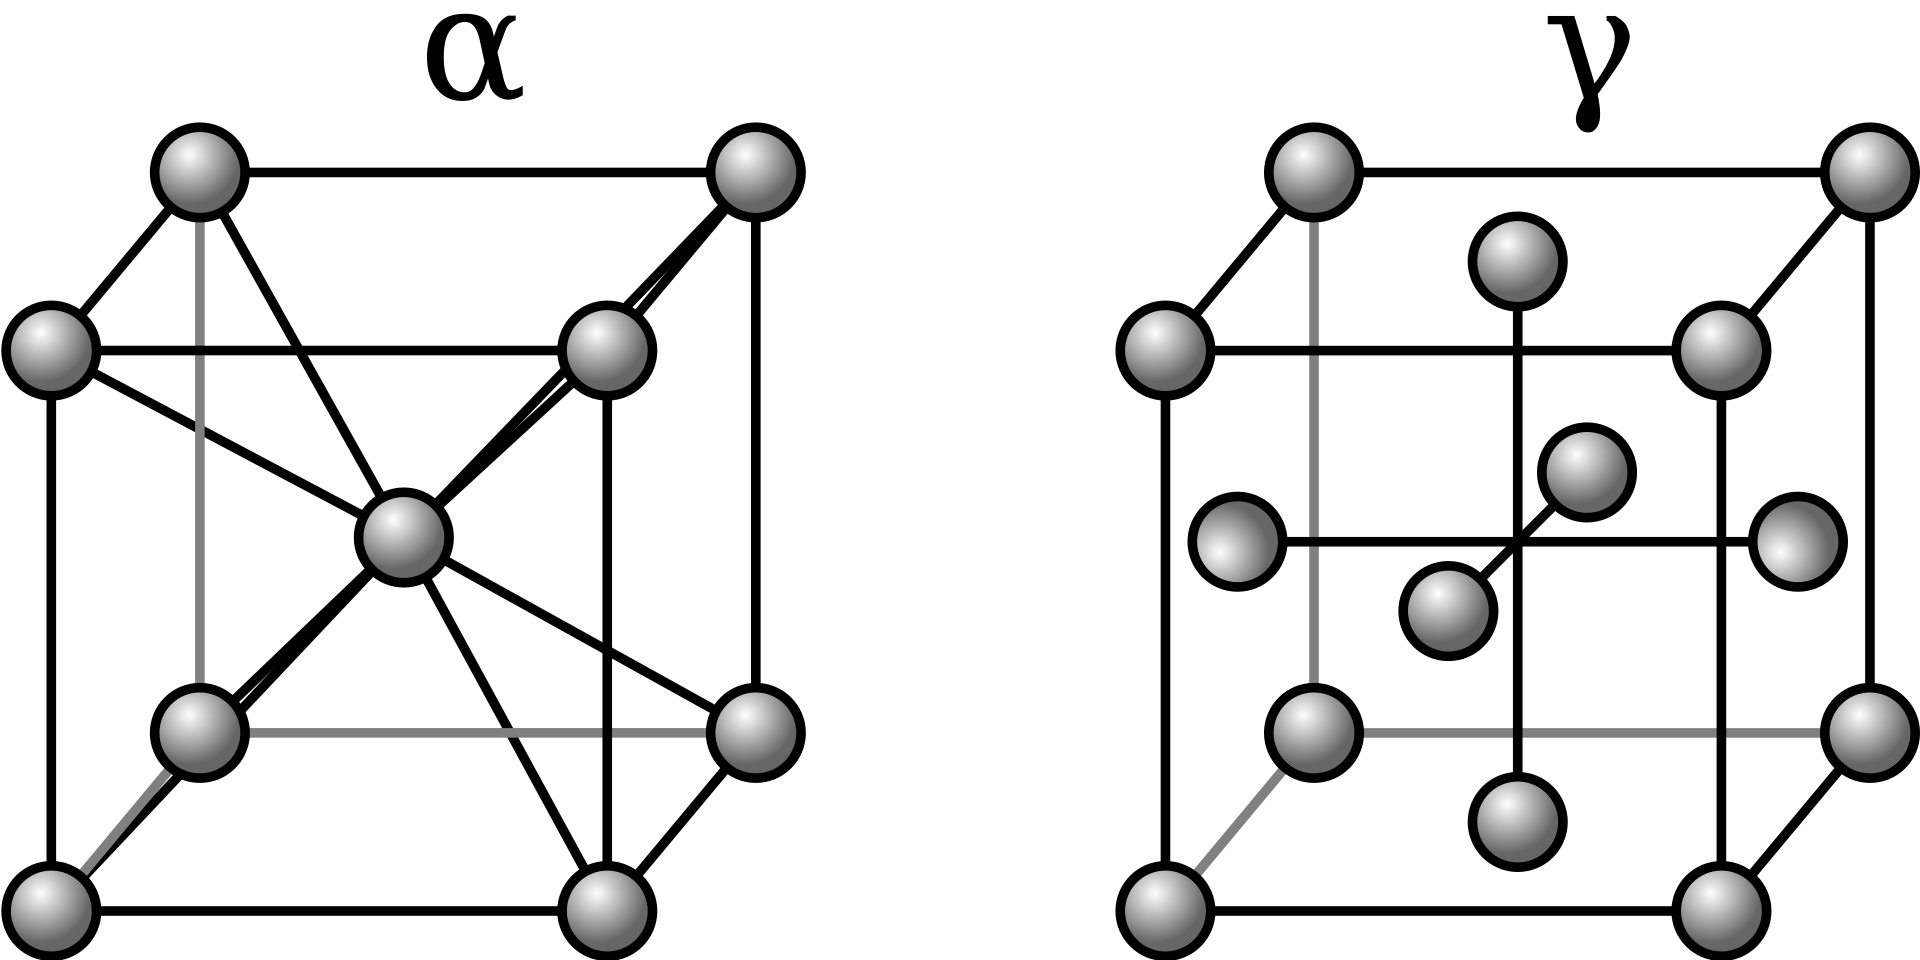
Структура феррита слева, также называемого α-железом, и аустенита справа, или γ-железа.

Аустенит замечателен, но без легирующих добавок — прежде всего никеля в нержавеющей стали, которого у нашего кузнеца нет, — при комнатной температуре неустойчив. При медленном охлаждении он постепенно перестраивается обратно в феррит и цементит, часто образуя слоистую структуру перлита, и по большей части возвращает нас к исходному состоянию. Но при очень быстром охлаждении аустенит не успевает упорядоченно вытеснить поглощённый углерод и образовать феррит с цементитом. Вместо этого кубы железа сминаются в объёмно-центрированную тетрагональную решётку, которая запирает и словно сдавливает атомы углерода внутри. Такая структура называется мартенситом. Быстрое охлаждение, то есть закалка, словно «замораживает» сталь в этом состоянии; при медленном охлаждении аустенит успел бы вернуться к ферриту и цементиту.
Мартенсит очень твёрд, но и очень хрупок. Поэтому сталь с большим его содержанием тоже будет твёрдой и хрупкой, что плохо для большинства, хотя и не всех, задач. Если снова нагреть сталь, но уже далеко не так сильно, часть мартенсита распадётся на феррит и цементит с отдельными остатками аустенита. При комнатной температуре мартенсит устойчив, но примерно выше 200 °C — число приблизительное, точного мне найти не удалось, а поскольку отпуск идёт постепенно, речь, вероятно, вообще о диапазоне — начинает распадаться. Поэтому от 900 до 200 °C металл необходимо охладить очень быстро: в этом диапазоне мартенсит стремится исчезнуть. Чем выше температура повторного нагрева, тем больше мартенсита распадается и тем мягче и пластичнее становится сталь. Выбирая температуру, кузнец точно управляет свойствами готового металла. К тому же высокоуглеродистая сталь вообще прочнее, вязче, твёрже и упруже железа, поэтому даёт лучший результат по всем этим показателям.
Термообработка на практике
Как кузнец обращает эти превращения себе на пользу? Сперва сталь нужно нормализовать. Все нагревы, охлаждения и перестройки структуры создают в металле большие напряжения. Особенно важно, что мартенсит не только хрупок — и потому ломается вместо того, чтобы гнуться, — но и менее плотен, чем аустенит. Внезапное превращение большого количества аустенита в мартенсит сильно напрягает структуру стали. Если сталь уже полна напряжений от ударов молота — то есть наклёпа, возникшего, пока железо остывало при ковке, — она вполне может треснуть, чего мы совсем не хотим. Поскольку любой новый сильный нагрев отменит результаты термообработки, проводить её нужно после ковки. Сталь должна уже иметь окончательную форму и как можно меньше остаточных напряжений. Поэтому начинаем с нормализации, снимающей прежние напряжения и упрочнение.
Затем следует собственно закалочный нагрев. Сталь доводят примерно до 900 °C — кузнец, как всегда, судит о температуре по цвету, — чтобы феррит с цементитом превратились в аустенит. После этого металл быстро охлаждают, создавая мартенсит и получая максимально твёрдую сталь.
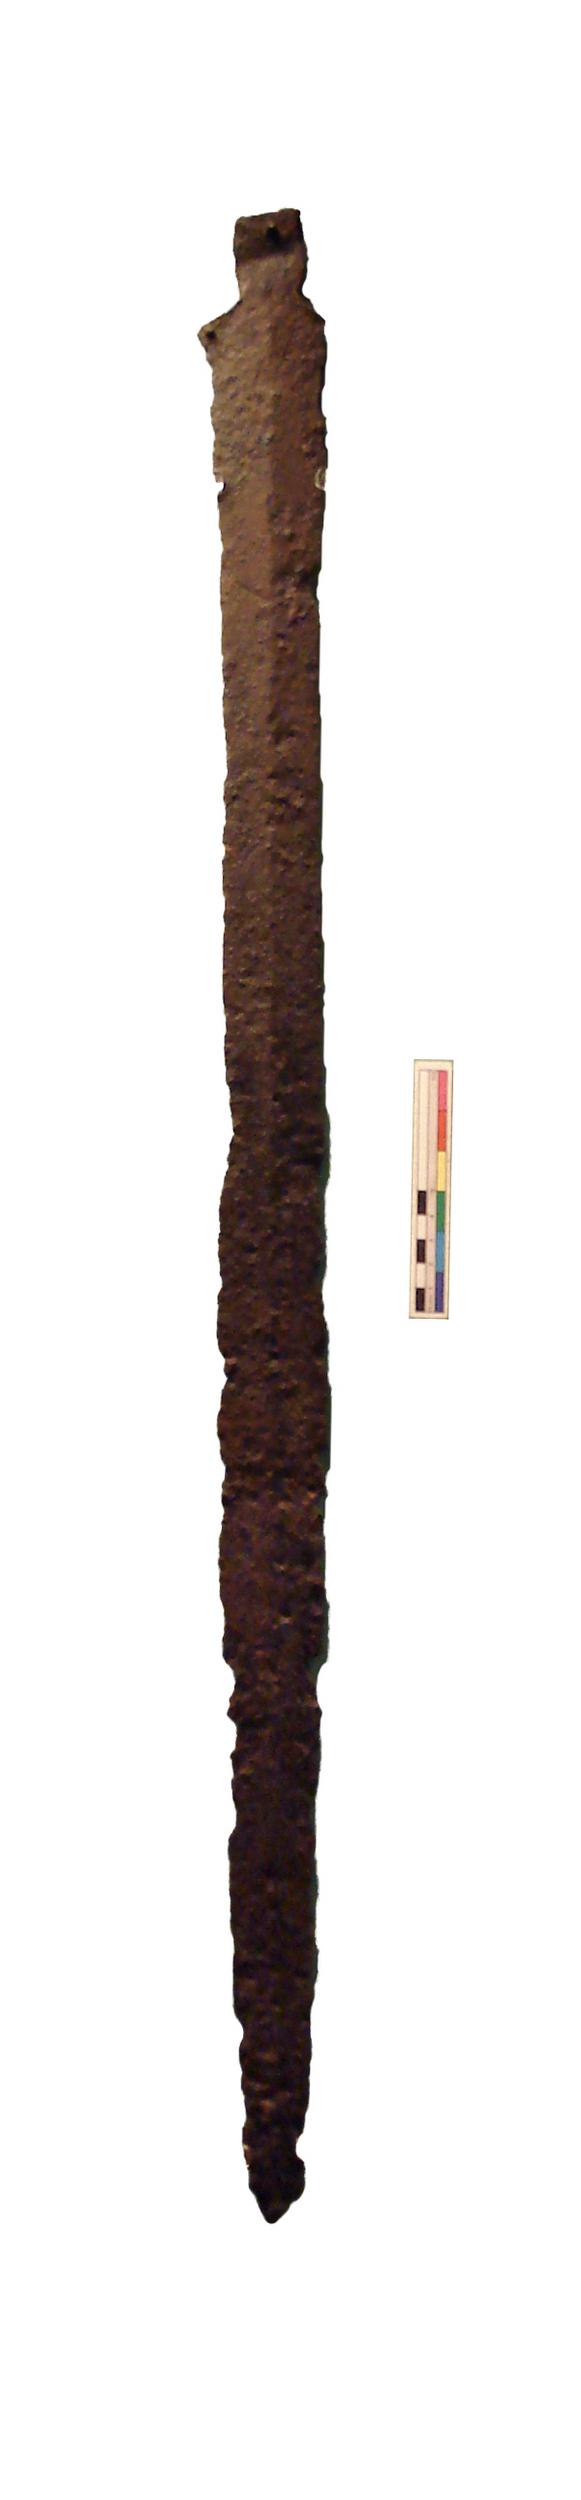
Меч периода Гальштат C, 800–600 годы до н. э., из Ла-Рошет во Франции. Металлографическое исследование Джанет Лэнг показывает, что клинок без узорчатой сварки сделали либо из стальной крицы, либо цементацией. Помимо науглероживания он прошёл термообработку, хотя, вероятно, без быстрого охлаждения: мелкое зерно указывает на нормализацию и, возможно, последующий наклёп. Столь подробный анализ очень ранних мечей редок, потому что для него приходится вырезать и уничтожать часть сохранившегося предмета.
Быстрое охлаждение само создаёт в стали множество напряжений, поэтому нужно остудить её как можно быстрее для полной твёрдости, но не настолько быстро, чтобы металл треснул. В стали с большим содержанием углерода будет больше аустенита по отношению к ферриту — ведь углерода для его образования больше, — и охлаждать её следует медленнее. Тонкие стальные листы тоже можно остужать медленнее, тогда как толстому предмету требуется более быстрое охлаждение: отношение внутреннего объёма к площади поверхности выше, поэтому сердцевина остаётся горячей, когда наружный слой уже остыл. Главный инструмент управления скоростью — закалочная среда. Вода охлаждает быстро, масло медленнее. Римляне это знали: о разнице пишет Плиний (Естественная история, 34.145–146). Кузнец, скорее всего, полагался на собственный опыт и правила, усвоенные в ученичестве, чтобы подобрать охлаждение для разных изделий и сортов стали.
После закалки сталь для большинства задач будет слишком твёрдой и хрупкой. Некоторые вещи, например напильники, можно оставить так: им не приходится принимать удары, зато нужно сопротивляться истиранию. Остальную сталь подвергают отпуску — снова нагревают до 200–330 °C. Всё делается в том же горне: регулируя мехами подачу воздуха и время выдержки, кузнец тонко управляет нагревом, который определяет по цвету металла. Часть мартенсита распадается, и хрупкость уменьшается. После отпуска инструмент обычно снова охлаждают, чтобы ещё раз «заморозить» структуру на нужной твёрдости.
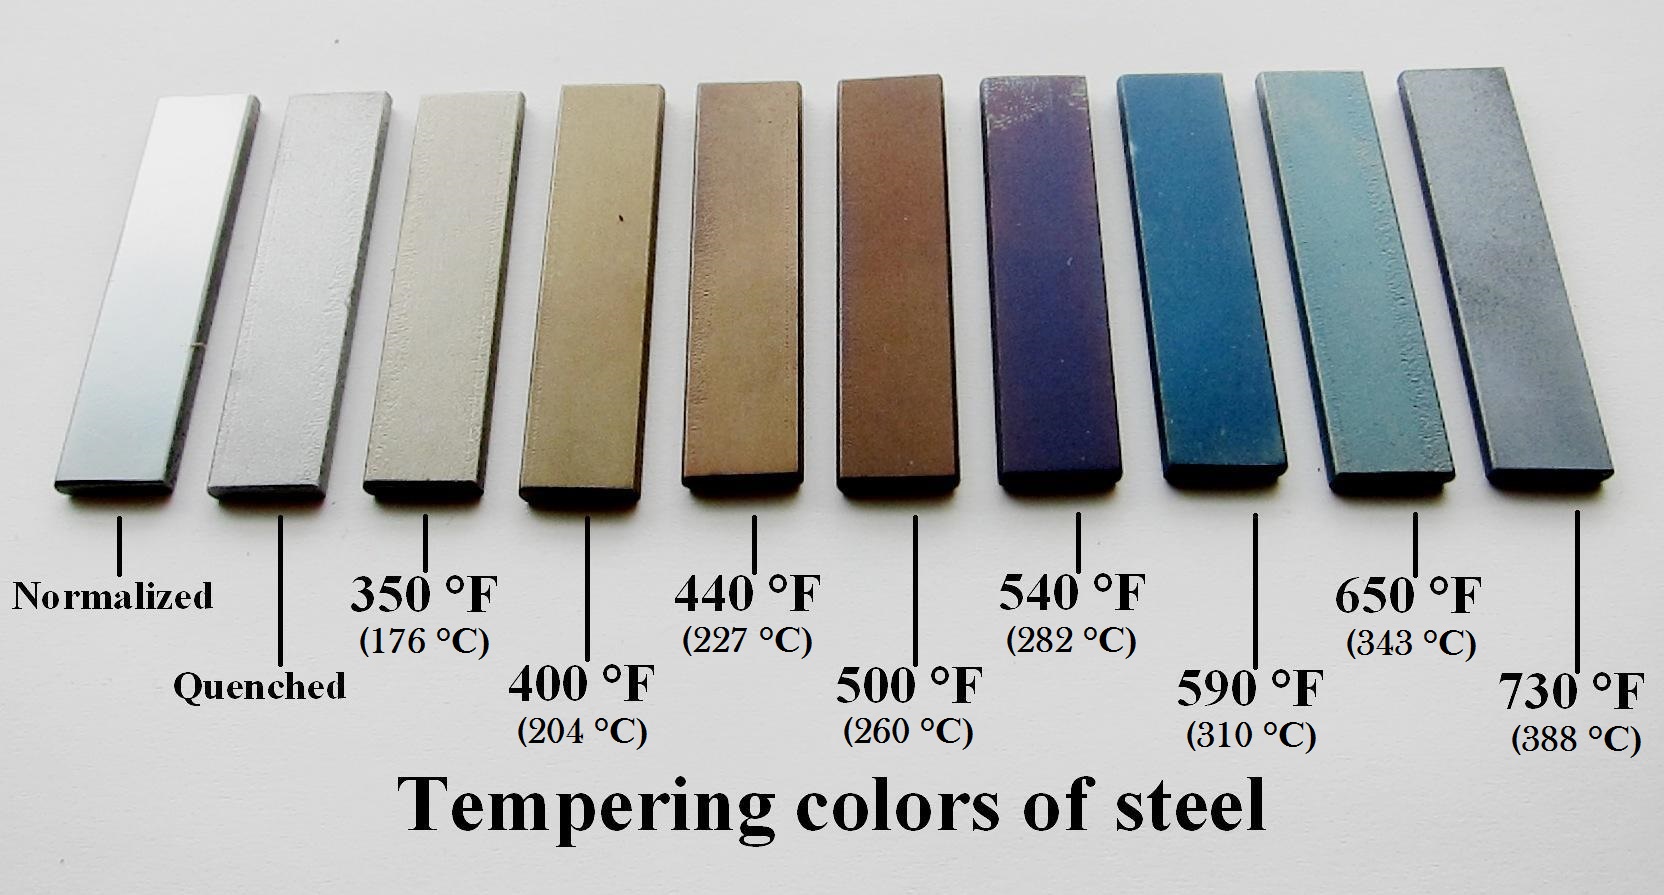
Цвета побежалости стали, расположенные по температуре.

Любопытно, что состав стали влияет на цвет оксидной плёнки, возникающей на поверхности при отпуске. Благодаря этому степень отпуска можно определять по цвету — хотя с готового инструмента плёнку затем сполируют. Хили (указ. соч.) приводит следующую таблицу, которую воспроизводят также Сим и Камински (указ. соч.):
| Температура | Цвет | Применение |
|---|---|---|
| 290–330 °C | Синий | Пилы, зубила по камню, зубила для холодной рубки |
| 270–290 °C | Пурпурный | Мечи, ножи, столярные стамески |
| 250–270 °C | Коричневый | Топоры, стамески по дереву, ножницы |
| 220–250 °C | Жёлтый | Бритвы, токарные резцы, скребки, гравировальный инструмент |
Чем ниже температура отпуска, тем больше мартенсита сохраняется в структуре стали, а значит, тем она твёрже — и хрупче.
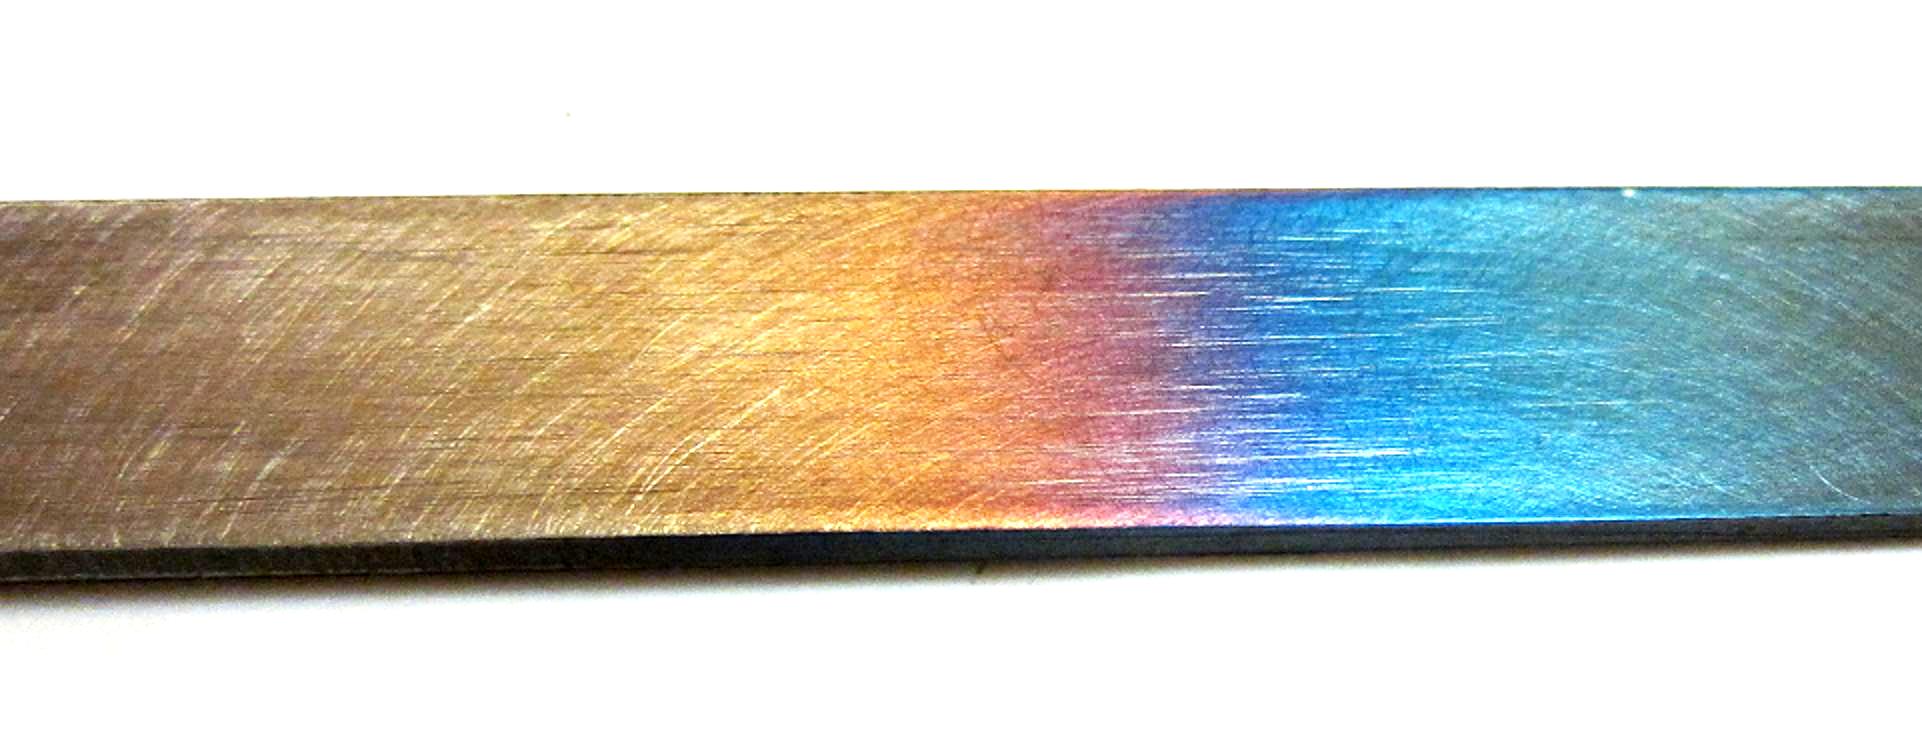
Стальная полоса с дифференцированным отпуском. Разные участки нагрели до разных температур, поэтому оксидная поверхность получила характерные цвета.
Последние шаги
К этому моменту наш стальной инструмент прошёл долгий путь. Всё началось с руды и деревьев. Деревья превратили в древесный уголь, руду добыли и выплавили; крицу проковали в заготовку, а заготовку — в полосу. Затем полосу науглеродили — если это требовалось и не произошло ещё при выплавке — и выковали из неё задуманный инструмент. Наконец его упрочнили: при слишком низком для термообработки содержании углерода слегка проковали холодным ради наклёпа, а в остальных случаях нормализовали, нагрели под закалку, быстро охладили, отпустили и охладили ещё раз.
Теперь всё? Не совсем. Художественные изображения железного производства почти всегда забывают доводку. После описанных операций у нас вовсе не безупречный готовый меч или инструмент. Нагревы вызвали окисление и оставили тонкую — ярко окрашенную! — плёнку ржавчины. Для железа ржавчина очень вредна: в отличие от окислов меди, она не защищает, а способствует дальнейшей коррозии. Поэтому её нужно удалить, обычно полировкой.
Кроме того, на предмете наверняка остались следы ковки. Например, часть полосы, за которую кузнец держал заготовку, вероятно, отрубили в горне, оставив выступ, который теперь нужно убрать. Режущие кромки вытянули тонкими, но их ещё предстоит свести в настоящее лезвие или остриё, способное резать. Возможно, потребуется снять металл и для других мелких исправлений. Всё это делают напильником, причём работы часто очень много. Применяли и точильные камни, но значительная часть обработки выполнялась вручную. Мне кажется, вращающиеся точильные круги чаще встречаются в изображениях прошлого, чем в самом прошлом, хотя для любого кузнеца они, безусловно, были важным инструментом. Подобную доводку почти не показывают ни в вымышленных кузницах, ни, к слову, в старинном искусстве, которое предпочитает саму ковку. Между тем это важный и трудоёмкий этап, вероятно поручавшийся ученикам, а не мастеру.
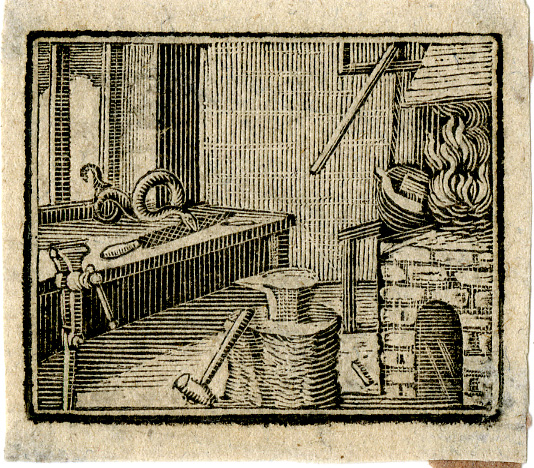
Британская гравюра на дереве 1782 года из Британского музея с кузницей и разнообразными инструментами. Обратите внимание на напильник на столе слева.
Разумеется, люди хотят, чтобы дорогие железные вещи хорошо выглядели. Инструмент, сделанный кузнецом для себя, можно оставить грубым, но практичным. Товар на продажу — особенно престижный — тщательно полировали. Узорчато сваренные предметы на этом же этапе травили, проявляя великолепные полосы, чтобы каждый видел, сколько денег вы отдали за меч.
Предмет нужно ещё и защитить от дальнейшего окисления, то есть ржавчины. Для любого углеродистого железа или стали она представляет огромную проблему. Современные стальные сплавы часто неплохо сопротивляются коррозии, хотя делать оружие и доспехи из нержавеющей стали, к слову, плохая мысль: она недостаточно прочна. Незащищённая высокоуглеродистая сталь с удручающей быстротой ржавеет даже при комнатной температуре и обычной влажности. Коррозия возникает на поверхности железа или стали, поэтому доступные в досовременную эпоху способы защиты в основном покрывали металл чем-нибудь, что не давало влаге и кислороду воздуха соприкасаться с ним напрямую.
Самым долговечным решением было металлическое покрытие: мягкие легкоплавкие олово, серебро или золото наносили жидкими либо тонкими листами. Но на рабочей части меча, молота или ножа такая оболочка мешала бы и с поразительной быстротой стиралась с кромки. Доспехи вместо этого могли воронить до синего или чёрного цвета. Здесь использовали оксидную плёнку, возникшую при отпуске. Важно, что тогда образуется Fe₃O₄, а не обычная ржавчина FeO(OH). При охлаждении в масле плёнка впитывает его и образует покрытие, которое сохраняется годами, если его не сполировать и держать сухим. В зависимости от способа — в деталях которого я, честно говоря, не вполне уверен — поверхность приобретает матовый серо-синий цвет либо классический оружейный чёрно-серый. Пока покрытие не стёрто, не поцарапано и не сполировано, оно сопротивляется ржавчине.
Оружие и доспехи, по-видимому, воронением обрабатывали редко. Для клинков и других предметов, принимающих удары, причина понятна: обычное использование и заточка быстро сотрут покрытие. Но даже доспехи, которые можно было заворонить, обычно не воронили — особенно когда они оставались на виду, а не прятались под тканью, как бригантина. Отчасти дело во внешности: всем нравится яркий блеск металла. Но на поле боя он ещё и воздействовал на дух. Глядя издали на вражеское войско, солдат мог оценивать его качество по количеству дорогого первоклассного металлического снаряжения. Сверкающий строй стали и железа поэтому выглядел — наши источники твердят это снова и снова — совершенно устрашающе. Доспехи, оружие и часто инструменты вместо воронения полировали, снимая ржавчину, а затем смазывали маслом. Оливковое и рыбий жир прекрасно подходят и, судя по всему, применялись исторически. Покрытие приходилось регулярно обновлять — могу подтвердить на собственном опыте. Вот почему «сверкающие доспехи» служили признаком хорошего, старательного рыцаря или солдата: по ним было видно, насколько тщательно хозяин ухаживает за снаряжением.
Заключение
Я не стану утверждать, что мы охватили здесь всё, поэтому начну заключение с нескольких важных тем, которых почти не касался. Я не разбирал роль рынков, купцов и торговли, потому что она очень сильно менялась от эпохи к эпохе. И всё же распространённый образ меча, купленного прямо у кузнеца, для большинства периодов неверен. С самых ранних письменных свидетельств, по меньшей мере в Средиземноморье, мы слышим о профессиональных торговцах оружием в Греции, Риме и, вероятно, других местах. Продавцов инструментов заметить труднее, но они наверняка были столь же обычны. Сохранилось множество свидетельств того, что ценные и сложные в изготовлении предметы использовали, продавали, перепродавали, обменивали и использовали снова. Меч, начавший жизнь качественным оружием богатого рыцаря, спустя десятилетия под действием ржавчины, повреждений и износа мог закончить её дешёвым подержанным клинком. Покупали, продавали и перевозили не только готовые изделия, но также железо и сталь. Торговля металлами и металлическими инструментами была весьма оживлённой, хотя в сравнении с земледелием составляла крошечную долю досовременной экономики — возможно, никогда не намного больше 5 %, если дать очень приблизительный масштаб по оценке Сима и Риджа (указ. соч.).
После всего долгого пути до готового инструмента, доспеха или оружия, надеюсь, стало понятнее, почему железные и стальные предметы относились к самым дорогим вещам, которыми мог владеть человек незнатного происхождения — да и некоторые представители знати. В сравнении с каменными или деревянными изделиями такого же размера кованое железо и сталь требовали огромных затрат труда и топлива — которое само требовало ещё больше труда. Всех этих работников — рудокопов, углежогов, лесорубов, плавильщиков, мастеров по проковке заготовок, кузнецов, молотобойцев и учеников — нужно кормить, одевать и обеспечивать жильём.
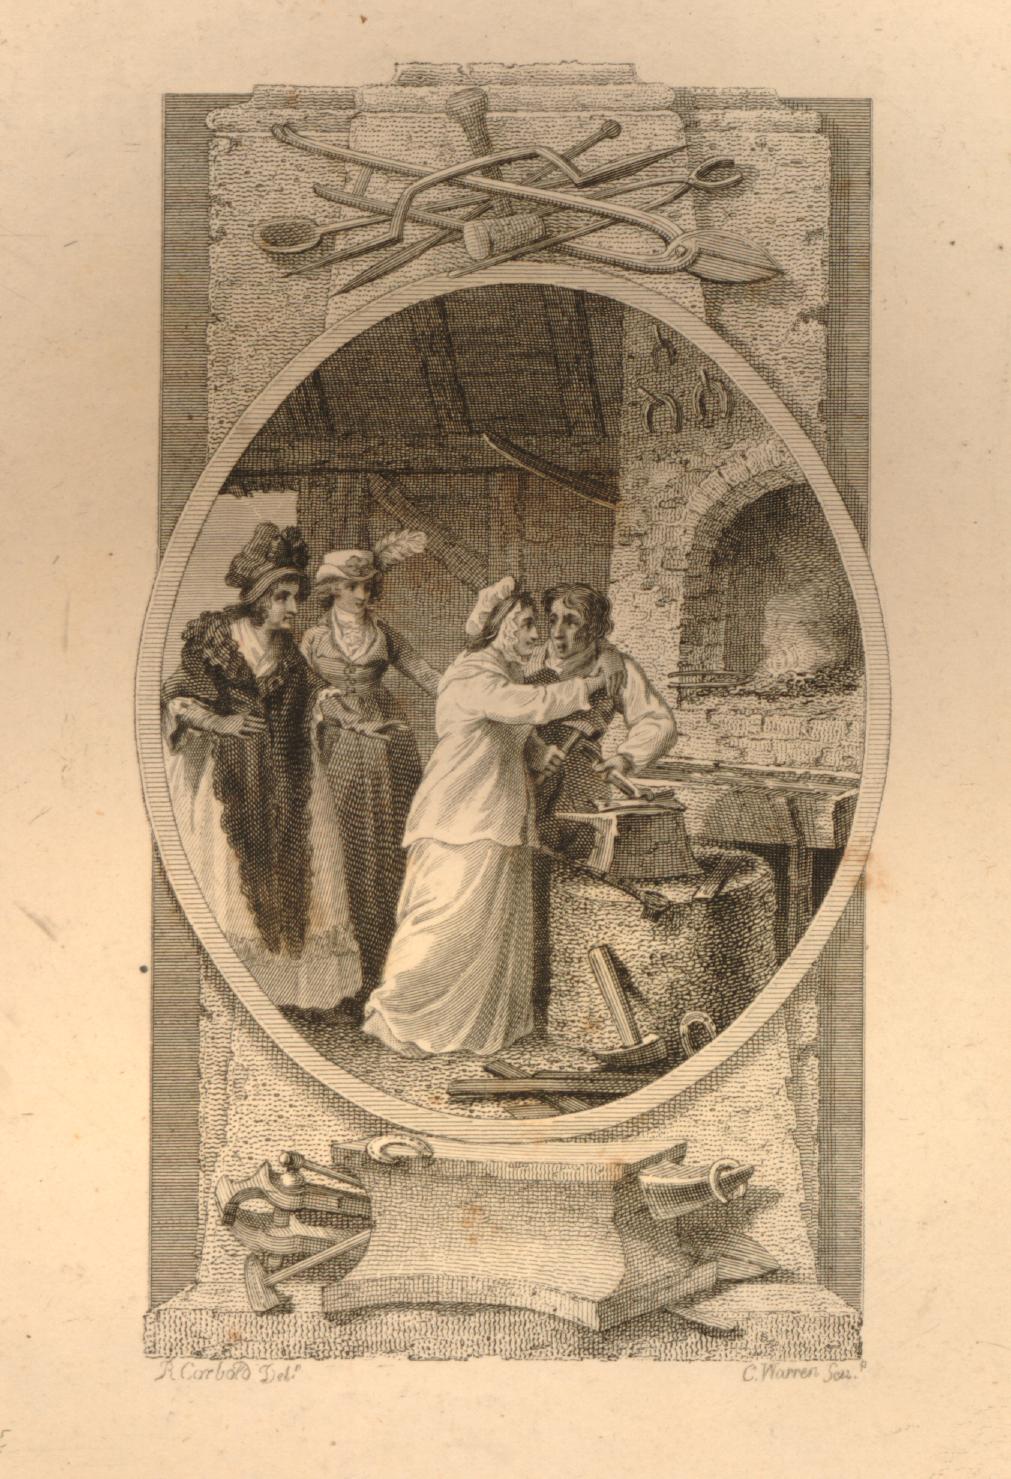
Британская гравюра 1797 года из Британского музея: жена неожиданно обнимает кузнеца у горна; иллюстрация к истории «Хамфри Клинкер». С нашей темой она прямо не связана, но хорошо напоминает: все эти работники и ремесленники тоже были людьми — с семьями, внутренней жизнью и личными трудностями.
Вспомнив наш цикл о земледелии, нетрудно представить, как всё это влияет на устройство общества. Почти все работники железного производства — возможно, кроме лесорубов и углежогов — специалисты и не обеспечивают себя основными благами сами. Чтобы они могли трудиться, общество должно производить для них излишки сельскохозяйственной продукции: продовольствие, а также ткани. Это возвращает нас к идее равновесия на высоком и низком уровне, ведь хорошие железные орудия повышают производительность почти любого труда. Хороший стальной топор намного лучше валит деревья, хороший железный плуг намного лучше пашет, чем каменный, медный или деревянный.
Представим два общества на одинаковых землях и с одинаковой сельскохозяйственной основой. Одно развило обширную железную промышленность: лучшие инструменты повысили урожайность, снизили затраты труда и тем самым увеличили эффективность. У другого производство железа осталось ограниченным. Первое, скорее всего, сможет прокормить больше людей и обеспечить им более высокий уровень жизни. Более того, второе рискует попасть в «ловушку капитала»: отсутствие орудий и оборудования, необходимых для роста урожайности, удерживает излишки на низком уровне, а это мешает накопить сами орудия и оборудование. Я подчёркиваю это, потому что порой даже учёные рассуждают так: раз базовая биологическая урожайность — число зёрен на растении пшеницы — почти не менялась, значит, неизменной оставалась и производительность общества. Конечно, рост эффективности благодаря железным орудиям и упряжным плугам — ничто рядом со взрывным ростом производительности в эпоху индустриализации. Но и он мог быть значителен в меньшем масштабе досовременных обществ и ощутимо влиять на уровень жизни большинства населения.
На этом наш цикл о производстве железа — пока что — завершён. Я рассчитываю добавить как минимум одну статью о досовременном производстве китайского чугуна и индийской тигельной стали — вуца. Но на следующей неделе я беру отпуск от блога: нужно срочно проверить работы и закончить собственные тексты. Публикация в следующую пятницу всё же будет, но я вновь подниму на поверхность несколько старых статей, которые считаю хорошими, хотя в первый раз они, возможно, не получили заслуженного внимания.
Если вам понравилась эта статья или у вас есть комментарии, присоединяйтесь к дискуссии в канале Telegram или сервере в Discord.